Торцовка на токарном станке — одна из тех операций, которая выглядит простой до тех пор, пока торец не станет непрямым или длина детали не изменится. В нашей мастерской мы рассматриваем это как первый шанс установить надежную основу и задать тон для каждого последующего разреза. Заготовка вращается, одноточечный инструмент перемещается по торцу, и появляется плоская поверхность там, где раньше был распил или черновая заготовка. Если все сделано хорошо, эта грань чистая, перпендикулярна оси и готова к сверлению, точению или проверке.
Это также практическая операция, которую нужно понять, потому что от нее зависит очень многое. Торцевой конец может помочь найти деталь в приспособлении, создать заплечик для подшипника или просто довести заготовку до нужной длины. Когда лицо правильное, следующая операция начинается с известной ссылки. В противном случае каждое последующее измерение несет в себе некоторую неопределенность.
Что на самом деле делает торцовка на токарном станке
Обточка — это токарная операция, при которой на конце вращающейся заготовки создается плоская поверхность. Режущий инструмент подается перпендикулярно оси шпинделя, поперек торца, а не по длине. На ручном токарном станке это обычно означает включение поперечной направляющей; на токарном станке с ЧПУ это перемещение по оси X, когда инструмент расположен на правильной глубине Z. В результате получается грань, перпендикулярная осевой линии детали, а длину можно контролировать в пределах допуска, требуемого заданием.
Эту операцию часто путают с поворотом, но они решают разные проблемы. Токарная обработка уменьшает диаметр и создает цилиндрические поверхности, поскольку инструмент движется параллельно оси. Торцевая обработка контролирует конец детали: она удаляет следы пилы, выравнивает уступ, устанавливает центр для сверления и доводит общую длину до нужного размера. Во многих рабочих процессах торцевание является первым разрезом и последней проверкой: сначала для создания опорной точки, а затем для подтверждения того, что деталь не слишком длинная.
Настройка чистого торцового разреза
Большинство проблем начинаются еще до того, как инструмент прикоснется к работе. Заготовке необходим надежный захват с минимальным вылетом; патрон или цанга, которые позволяют детали двигаться, создают конусную или вибрирующую поверхность. Высота инструмента не менее важна. Если инструмент находится выше центра, он может потереть и оставить небольшой выступ в центре; если он расположен ниже центра, край может впиться или быстро изнашиваться. Установка инструмента по центру — это небольшой шаг, который избавляет от многих проблем с отделкой.
Скорость, подача и глубина резания должны соответствовать материалу и пластине. Легкий чистовой проход с умеренной подачей обычно дает лучший результат, чем тяжелый рез, приводящий к отклонению детали. СОЖ способствует удалению стружки и контролю температуры, особенно при обработке нержавеющей и легированной стали. Для ручной работы необходима устойчивая рука с поперечной подачей и постоянная глубина резания; для работы с ЧПУ программа должна обеспечивать чистый вход и выход, чтобы инструмент не оставлял следов в центре или на внешнем крае.
Ручная и ЧПУ обработка на практике
На ручном токарном станке оператор контролирует поперечную подачу вручную и наблюдает за стружкой и поверхностью. На токарном станке с ЧПУ та же геометрия определяется программой, но принципы не меняются: правильное положение инструмента, подходящие режимы резания и стабильная настройка. Обработку на станке с ЧПУ можно повторить после того, как процесс опробован, поэтому при изготовлении деталей часто используется фиксированный цикл торцовки, прежде чем будут обработаны другие детали.
Лицом и поворотом бок о бок
Торцовка и токарная обработка дополняют друг друга, а не взаимозаменяемы. В таблице ниже поясняется основная механика.
Торцовка и токарная обработка являются взаимодополняющими операциями на токарных станках; в таблице сравниваются их базовая механика и предполагаемые результаты. | Операция | Подача инструмента | Первичный результат | Типичное использование |
| Облицовка | Перпендикулярно оси шпинделя | Плоский торец и контролируемая длина | Выравнивание припуска, установка исходной точки, обработка конца |
| Поворот | Параллельно оси шпинделя | Цилиндрическая поверхность и уменьшенный диаметр | Создание валов, уступов и внешних профилей |
Инструменты, отделка и детали, которые имеют значение
Геометрия инструмента оказывает непосредственное влияние на лицо. Острая пластина с правильным радиусом при вершине и углом подъема позволяет аккуратно резать материал; изношенный край имеет тенденцию тереться, полироваться или оставлять рваные края. Для более мягких материалов, таких как алюминий или медь, положительный передний угол и острая кромка помогают контролировать наросты на кромке. Для стали и нержавеющей стали сплав пластины и покрытие должны соответствовать скорости резания и прерывистому характеру некоторых торцевых резов.
Когда грань должна иметь жесткие допуски по длине или прямоугольности, осмотр заслуживает того же внимания, что и разрез. Мы полагаемся на последовательную настройку и дисциплину измерений, во многом схожую с подходом, описанным в нашей статье о как мы обеспечиваем точность размеров . Облицованная поверхность полезна только в том случае, если она измерена относительно правильной базовой точки и проверена перед началом следующей операции.
Торцевые поверхности также имеют значение в таких деталях, как ступенчатые валы и стальные втулки, где квадратный заплечик или контролируемая длина влияют на сборку. Чистая поверхность может быть отличием подшипника, который сидит правильно, от подшипника, который сидит немного смещенно.
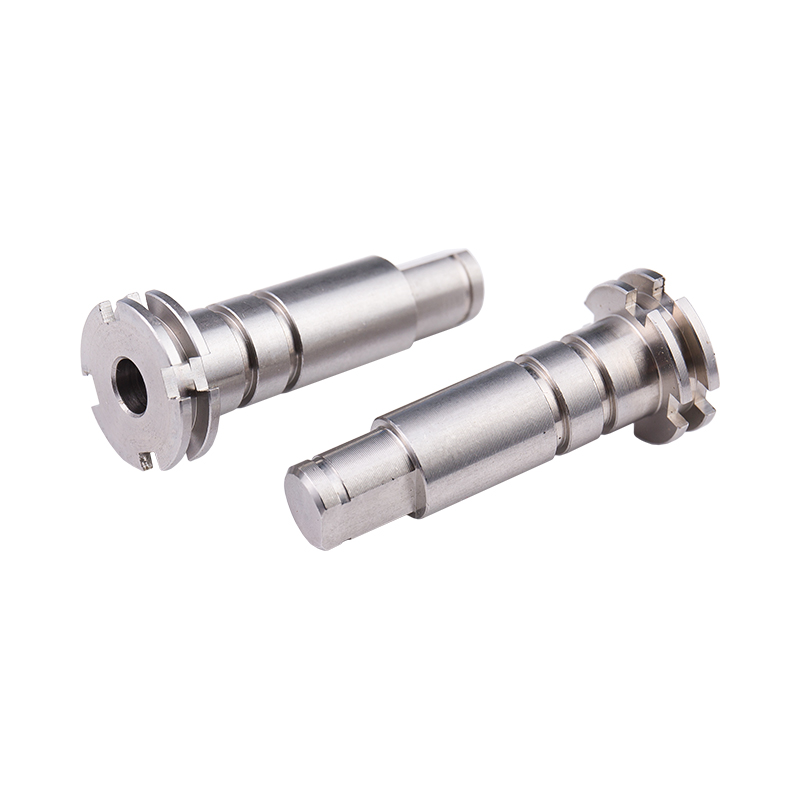 Изготовленный на заказ ступенчатый вал привода из нержавеющей стали Изготовленный по индивидуальному заказу вал из нержавеющей стали для соединения двигателей, подшипников и аксессуаров, подходящий для сборок со ступенчатым валом, в которых торцевые поверхности влияют на посадку и выравнивание. Посмотреть продукт →
 Изготовленные на заказ стальные втулки и типы втулок Ассортимент нестандартных стальных втулок, включая фланцевые, Т-образные, конические и круглые, для защиты от износа и надежной посадки в механически обработанных узлах. Посмотреть продукт →
Даже простое лицо несет в себе много информации. Он сообщает вам, находится ли инструмент в центре, является ли деталь жесткой и находятся ли режимы резания в правильном диапазоне.
Распространенные проблемы и простые исправления
- Шишка в центре. Вероятно, инструмент находится выше центра, или подача остановилась до того, как инструмент достиг центральной линии. Сбросьте высоту инструмента и торец через центр легким проходом.
- Болтовня или волнистое лицо. Проверьте вылет заготовки, давление в патроне и вылет инструмента. Уменьшите глубину резания или отрегулируйте скорость и подачу, чтобы удалить зону вибрации.
- Плохое качество поверхности. Тупая кромка, слишком большая подача или недостаточное количество охлаждающей жидкости могут привести к образованию шероховатой поверхности. Попробуйте новую вставку, меньшую подачу или чистовой проход.
- Лицо не квадратное. Возможно, заготовка неправильно установлена в патроне или цанге, или в станке могут возникнуть проблемы с центровкой. Еще раз проверьте фиксацию детали и укажите деталь, если допуск жесткий.
- Заусенцы на внешнем крае. Небольшая фаска или тщательно контролируемое выходное движение могут предотвратить появление острых заусенцев, которые мешают манипулированию или сборке.
Проверка качества после облицовки
После резки проверьте основы, прежде чем деталь покинет станок. Общая длина обычно является первым измерением; штангенциркуль или микрометр обеспечивают быстрое считывание, а измеритель высоты на поверхностной пластине лучше подходит для жестких допусков. Плоскостность можно проверить с помощью линейки или на плоской пластине, а перпендикулярность оси можно проверить с помощью циферблатного индикатора. В деталях с плечом лицо и плечо следует проверять вместе, потому что одно может выглядеть хорошо, а другое не соответствует.
Обработка поверхности – это как визуальная, так и функциональная проверка. Лицо, которое выглядит тусклым, может все еще находиться в пределах допуска, но порванная или испачканная поверхность может сигнализировать об износе инструмента или проблемах с режимами резания. Удаление заусенцев должно следовать за торцовкой, когда кромка будет обработана или собрана. В производстве лучший процесс торцевания — это тот, который остается неизменным от первой детали до последней, поэтому срок службы инструмента и износ размеров следует отслеживать, а не обнаруживать при окончательном контроле.
Торцевая обработка на токарном станке является основополагающим навыком и основным продуктом производства. Он создает опорную поверхность, от которой зависят многие другие операции, и контролирует длину, определяющую, подходит ли деталь. Независимо от того, является ли работа разовым ремонтом на ручном токарном станке или повторной работой на станке с ЧПУ, правила одни и те же: закрепите деталь, установите инструмент по центру, выберите разумные режимы резания и измерьте результат. Если вы планируете компонент, для которого требуется чистая торцевая поверхность, квадратный уступ или строго контролируемая длина, наша команда будет рада обсудить геометрию и допуски до того, как будет нарезана первая стружка.


 English
 Español
 中文简体