

 English
 Español
 中文简体
Примерно раз в неделю на наш стол попадает рисунок с двумя выносками, которые кажутся почти взаимозаменяемыми: короткая прямая линия, проведенная над древком, и небольшой параллелограмм, нарисов...
ЧИТАТЬ ДАЛЕЕНестандартные шпильки из углеродистой стали Фабрика
-
HYS-0018

-
HYS-0019

-
HYS-0020

-
HYS-0021

-
HYS-0022

-
HYS-0291

Нестандартные шпильки из углеродистой стали изготавливаются из катанки из углеродистой стали и могут выдерживать высокие уровни натяжения и сдвига, обеспечивая надежные решения для крепления в суровых условиях, где структурная целостность имеет решающее значение. Углеродистая сталь, известная своей прочностью и простотой обработки, является основным материалом, используемым для изготовления этих шпилек. Углеродистая сталь обеспечивает надежные крепежные решения, подходящие для различных промышленных условий. Выбирайте высококачественную углеродистую сталь в зависимости от желаемых механических свойств и требований применения. В соответствии с потребностями конкретного дизайна и применения часть или вся конструкция, размер, внешний вид, материал и т. д. изменяются для достижения конкретной цели крепления.
Компания Kunshan Hong Yong Sheng Precision Hardware Products Co., Ltd. играет важную роль в Нестандартные шпильки из углеродистой стали компания и экспортер в Китае. Мы в основном производим стандартные и нестандартные крепежи OEM/ODM, а также их индивидуальные компоненты.
О НАС
Компания Kunshan Hong Yong Sheng Precision Hardware Products Co., Ltd.
Компания Kunshan Hong Yongsheng Precision Hardware Products Co., Ltd. была основана в сентябре 2006 года и является профессиональным производителем и OEM/ODM Нестандартные шпильки из углеродистой стали фабрика в Китае. Производство различных типов прецизионных деталей, стандартных крепёжных элементов серии PEM, нестандартных деталей для заказных предприятий. Оборудование компании включает импортированные из Японии токарные станки с числовым программным управлением (CNC), высокоточные автоматические токарные станки CAM с перемещаемым ножом из Тайваня, а также различные виды вспомогательного оборудования и оборудования для точного измерения - всего более 100 единиц. Ежемесячное производство достигает 5 миллионов штук. Наша продукция используется во многих областях, таких как электронная связь, компьютерные мониторы и корпуса, автомобильные детали, 3C бытовая техника, медицинское оборудование, пневматическое оборудование, спортивное оборудование, мебель, освещение, аэрокосмическая отрасль, военное дело, фотоэлектрические системы, интеллектуальная промышленность и другие. Мы обладаем техническими возможностями для разработки новых продуктов.
Компании для развития необходимо инвестировать более 30 миллионов, в красивейшем китайском водном городе «Чжоучжуан Таун», в 2016 году было завершено строительство здания, охватывающего площадь 10 000 квадратных метров производственного цеха, у компании есть свой собственный стандартный цех.
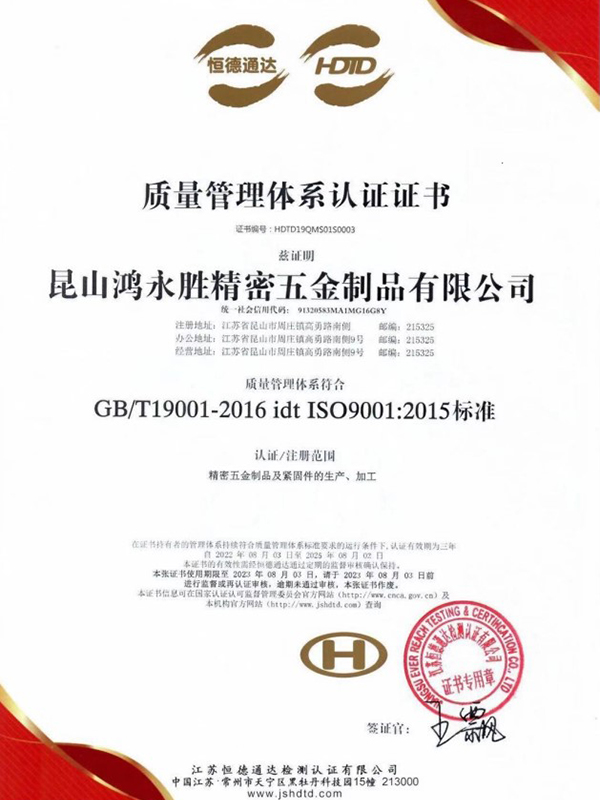
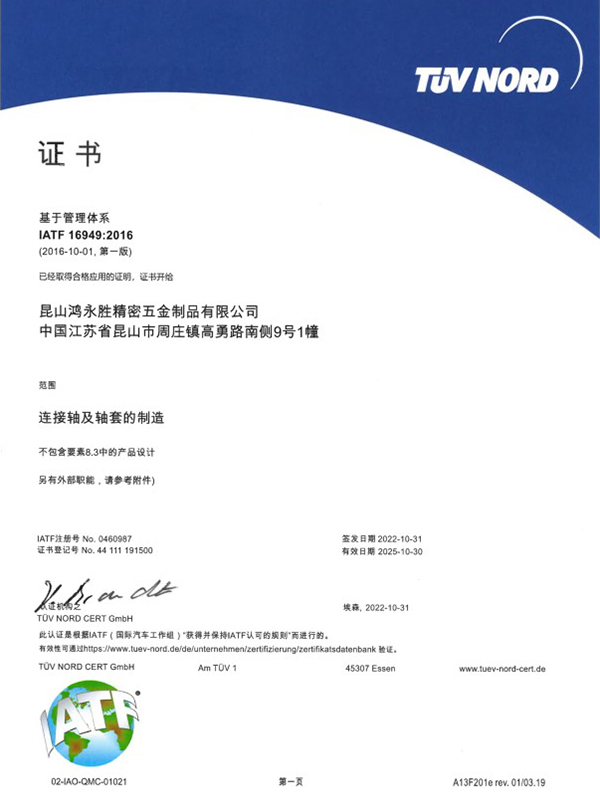
Компания получила два сертификата системы менеджмента качества ISO 9001:2015 и IATF 16949:2016.
В настоящее время компания оказывает услуги клиентам из Японии, Швеции, США, Сингапура, Малайзии, Гонконга, дельты Жемчужной реки и многих других стран. Сейчас основными клиентами являются: Japan Sharp (SHARP), Japan SMC, Japan Panasonic (Panasonic), Swedish Automobile VOVOL и т. д., инвестиции в основные фонды составляют более 30 миллионов долларов. Приглашаем друзей из всех слоёв общества посетить завод, изучить, проконсультироваться и просто приехать!
Почетная грамота
Новости
-
-
Втулка — это маленькая, неброская деталь, которая незаметно решает, как долго машина будет оставаться в эксплуатации. Он располагается между вращающимся или скользящим валом и его корпусом, погл...
ЧИТАТЬ ДАЛЕЕ -
Торцевая обработка — одна из наиболее распространенных операций, выполняемых на токарном станке, однако ей редко уделяется должное внимание. Проще говоря, при торцовке удаляется материал с конца...
ЧИТАТЬ ДАЛЕЕ -
Что такое втулка из нержавеющей стали и почему ее делают на заказ A втулка из нержавеющей стали представляет собой прецизионно обработанный цилиндрический фитинг, который сочетает в себе трубчатый к...
ЧИТАТЬ ДАЛЕЕ
Нестандартные шпильки из углеродистой стали Знание отрасли
Какие производственные процессы участвуют в производстве нестандартные шпильки из углеродистой стали ?
Производственные процессы, связанные с производством нестандартных шпилек из углеродистой стали, обычно включают:
Волочение проволоки: Процесс начинается с протягивания катанки из углеродистой стали через ряд матриц для уменьшения их диаметра и достижения желаемого размера проволоки. Этот шаг обеспечивает однородность и постоянство диаметра проволоки.
Резка: Натянутая проволока затем разрезается на отрезки соответствующей длины в зависимости от характеристик изготавливаемых шпилек. Точная резка гарантирует, что каждая шпилька имеет одинаковый размер и соответствует размерным требованиям.
Заголовок: на этом этапе отрезанные отрезки проволоки нагреваются до подходящей температуры, а затем с помощью вырубной машины им придается форма головки шпильки. Форма головки может варьироваться в зависимости от конкретных требований к конструкции шпилек.
Накатка резьбы. Далее создается резьбовая часть шпильки путем прокатки нагретой и сформированной проволоки между матрицами с соответствующими профилями резьбы. В результате этого процесса на шпильках получается точная и точная резьба, обеспечивающая правильное зацепление с сопрягаемыми компонентами.
Термическая обработка. Некоторые шпильки из углеродистой стали могут подвергаться термической обработке для улучшения их механических свойств, таких как повышение твердости или прочности. Процессы термообработки, такие как закалка и отпуск, могут использоваться в зависимости от желаемых свойств конечного продукта.
Обработка поверхности: В зависимости от требований применения нестандартные шпильки из углеродистой стали могут подвергаться поверхностной обработке, такой как покрытие или гальваника, для улучшения коррозионной стойкости, улучшения эстетики или обеспечения дополнительной функциональности.
Каков рекомендуемый процесс установки нестандартных шпилек из углеродистой стали?
Перед установкой убедитесь, что сопрягаемые поверхности чистые, без мусора и правильно выровнены. Такая подготовка помогает обеспечить оптимальный контакт между шпилькой и сопрягаемыми компонентами.
При необходимости просверлите направляющие отверстия в сопрягаемых компонентах в соответствии с диаметром шпильки. Диаметр и глубина направляющих отверстий должны соответствовать характеристикам используемых шпилек.
Вставьте нестандартные шпильки из углеродистой стали в подготовленные направляющие отверстия, убедившись, что они полностью посажены и правильно выровнены. Используйте подходящий инструмент, например гаечный ключ или отвертку, чтобы надежно затянуть шпильки на месте.
Примените рекомендованный момент затяжки шпилек с помощью динамометрического ключа или аналогичного инструмента. Обратитесь к спецификациям производителя или техническим рекомендациям, чтобы определить соответствующие значения крутящего момента для конкретного применения.
После установки убедитесь, что шпильки надежно закреплены и правильно выровнены. Проверьте наличие каких-либо признаков смещения или неправильного зацепления и при необходимости внесите необходимые коррективы.
Проведите окончательную проверку установленных шпилек, чтобы убедиться в их соответствии требуемым стандартам и спецификациям. Убедитесь, что система крепления надежна и способна выдержать ожидаемые нагрузки и условия окружающей среды.
Ведите подробные записи процесса установки, включая значения крутящего момента, результаты проверок и любые отклонения от стандартных процедур.
Если вас интересует наша продукция, пожалуйста, свяжитесь с нами.
Контакт WhatsApp
Компания Kunshan Hong Yong Sheng Precision Hardware Products Co., Ltd. All Rights Reserved. OEM/ODM Нестандартные шпильки из углеродистой стали Экспортер в Китае
