Торцовка обычно является первым резом, который учится новому станочнику, и последним, о котором опытная рука перестает думать, и именно поэтому она до сих пор вызывает проблемы. Закрепите заготовку, проведите по ее концу, и вы получите плоскую квадратную поверхность, с которой можно работать. Если вы сделаете это небрежно, каждая последующая операция унаследует ошибку. Далее следует, как мы подходим к торцевой обработке на токарном станке в нашем собственном цехе: особенности настройки, цифры, с которых мы начинаем, и ошибки, которые в конечном итоге исправляем чаще всего.
Что на самом деле дает торцевая обработка на токарном станке
Торцевая обработка удаляет материал с торца заготовки, образуя поверхность, перпендикулярную оси вращения. Инструмент перемещается радиально, поперек грани, а не по длине детали. В результате получается эталонная грань: что-то, на что можно опираться, измерять или удерживать во время второй операции.
Большую часть времени заготовка имеет цилиндрическую форму и удерживается в трехкулачковом патроне. Четырехкулачковый патрон или планшайба вынимаются, когда деталь имеет неправильную форму, тонкостенную или ее необходимо правильно отрегулировать. Между центрами часто проходят более длинные валы с приводной собачкой, несущей вращение.
Две вещи определяют хорошее лицо. Он плоский в пределах, допускаемых чертежом, и перпендикулярен оси. Качество обработки, состояние заусенцев и время цикла — все это вытекает из этих двух показателей. Лицо, которое выглядит ярким, но выбегает на несколько сотых миллиметра, все равно выдвинет подшипник за пределы линии, поэтому проверяем индикатором, а не на глаз.
Торцевая обработка и токарная обработка: разная подача, разный результат
Эти две операции часто путают, поскольку для них используется один и тот же станок и зачастую один и тот же инструмент. Разница заключается в направлении движения инструмента относительно заготовки.
Как отличить торцевой рез от токарного на станке. | Аспект | Облицовка | Поворот |
| Подача инструмента | Радиально, по торцу | Осевой, по длине |
| Результат | Плоская грань перпендикулярна оси | Уменьшенный диаметр, цилиндрическая поверхность |
| Глубина измерена | С конца, вдоль оси | От диаметра, радиально |
| Скорость поверхности | Изменения, когда инструмент пересекает грань | Постоянно при заданном диаметре |
| Типичное использование | Подравнивание торца, зачистка спила, формирование уступа | Доведение наружного диаметра до размера |
Настройка перед первым монтажом
Почти каждая проблема, о которой нас спрашивают, начинается еще до того, как инструмент коснется металла. Пять минут подготовки спасают бракованную деталь.
- Свес должен быть коротким. Захватите заготовку настолько, насколько это позволяет операция; каждый лишний миллиметр, свисающий с челюстей, добавляет вибрацию, которую потом невозможно отрезать.
- Установите инструмент на центральную высоту. Инструмент выше центра быстро натирает и тупится, инструмент ниже центра оставляет ямку посередине лица. Проверьте центр задней бабки с помощью правила или небольшого угольника.
- Подберите инструмент в соответствии с направлением резания. Стандартный правосторонний токарный инструмент выполнял обычные резы на стороне подхода, поэтому подача осуществляется от наружного диаметра внутрь, а шпиндель поворачивается к вам.
- Заблокируйте каретку и установите соединение так, чтобы поперечная направляющая перемещала инструмент прямо по забою. Любой угол, оставленный в соединении, превращает плоскую грань в конус.
- Очистите стружку и убедитесь, что инструменту достаточно места для достижения центра заготовки, при этом держатель не загрязняет патрон.
Последовательность обращений, которая работает
Приведенный ниже порядок — это то, чему мы учим в цехе. Он подходит для ручных токарных станков и транслируется непосредственно в программу ЧПУ.
- Слегка коснитесь конца, вращая шпиндель на умеренной скорости, и наблюдайте, где инструмент впервые вступает в контакт. Частичный распил говорит о том, что заготовка сидит в зажимах не ровно или распилена под углом.
- Черновую обработку выполняйте от внешнего края к центру, оставляя примерно 0,2–0,5 мм припуска для чистовой обработки.
- Втяните, остановите шпиндель и проверьте общую длину по чертежу, прежде чем двигаться дальше. Гораздо проще удалить еще 0,3 мм, чем поставить обратно.
- Возьмите чистовой рез с острой кромкой, более легкой подачей и одинаковым направлением движения, чтобы обработка была одинаковой по всей поверхности.
- Остановитесь недалеко от мертвой точки на ручных станках или запрограммируйте инструмент на очистку центральной линии на ЧПУ, затем сломайте кромку тонким напильником или инструментом для снятия заусенцев, пока работа выполняется медленно.
Стоит повторить один момент: по мере приближения инструмента к оси скорость поверхности падает до нуля. Резка там ближе к трению, чем к резке, поэтому качество отделки часто ухудшается на последних нескольких миллиметрах лица. Немного более высокая скорость шпинделя, более легкая подача вблизи центра или постоянный контроль скорости резания на ЧПУ — все это помогает.
Скорости, подачи и глубина резания
Цифры зависят от материала, жесткости и инструмента, но это те диапазоны, с которых мы начинаем на достаточно прочном токарном станке с твердосплавными пластинами.
Начальные значения для легкого токарного станка; отрегулируйте материал, жесткость и требуемую отделку. | Параметр | Черновая обработка | Отделка |
| Глубина резания | от 0,5 мм до 2 мм | от 0,1 мм до 0,4 мм |
| Подача на оборот | от 0,1 мм до 0,25 мм | от 0,05 мм до 0,1 мм |
| Скорость шпинделя | Набор от наибольшего диаметра | Можно поднять, чтобы лицо было чище |
| охлаждающая жидкость | Наводнение, где это возможно | Растопленное нанесение или легкое нанесение кистью. |
Установите скорость шпинделя исходя из наибольшего диаметра, который вы режете, а не от готового размера. Например, для грани 40 мм и грани 10 мм требуется очень разная частота вращения, чтобы поддерживать одинаковую скорость резания, а на внешней кромке происходит большая часть резки.
Когда лицо идет не так
Большинство сталкивающихся неисправностей выдают себя в первые несколько секунд. Чтение поверхности во время резки избавляет от множества догадок.
- Знаки болтовни: слишком большой вылет, незакрепленная стойка инструмента, неподдерживаемая заготовка или слишком тяжелая подача. Сначала уменьшите свес, затем подайте.
- Вогнутое или выпуклое лицо: инструмент не находится на центральной высоте, или поперечная направляющая не движется перпендикулярно оси.
- Рваное, заляпанное покрытие: тупой край или слишком низкая скорость резания вблизи центра, чтобы обеспечить чистый рез.
- Сильный заусенец на внешнем крае: изношенная пластина и скорость подачи, которая толкает, а не разрезает металл.
- Пип слева посередине: инструмент остановился недалеко от оси, или геометрия вершины инструмента не подходит для обращения к центру.
Где качество лица проявляется в реальных деталях
Лицо редко является самоцелью. На ступенчатом валу заплечик, на котором установлен подшипник, должен располагаться перпендикулярно шейке, иначе предварительный натяг и биение выйдут за пределы окна. На бронзовой втулке торцевые концы задают установленную длину и определяют, как деталь поместится в корпусе. Заготовки шестерен подвергаются механической обработке с обеих сторон, поэтому толщина и параллельность попадают в пределы допуска до нарезки зубьев. Когда эти детали отклоняются, вся сборка расскажет вам об этом позже.
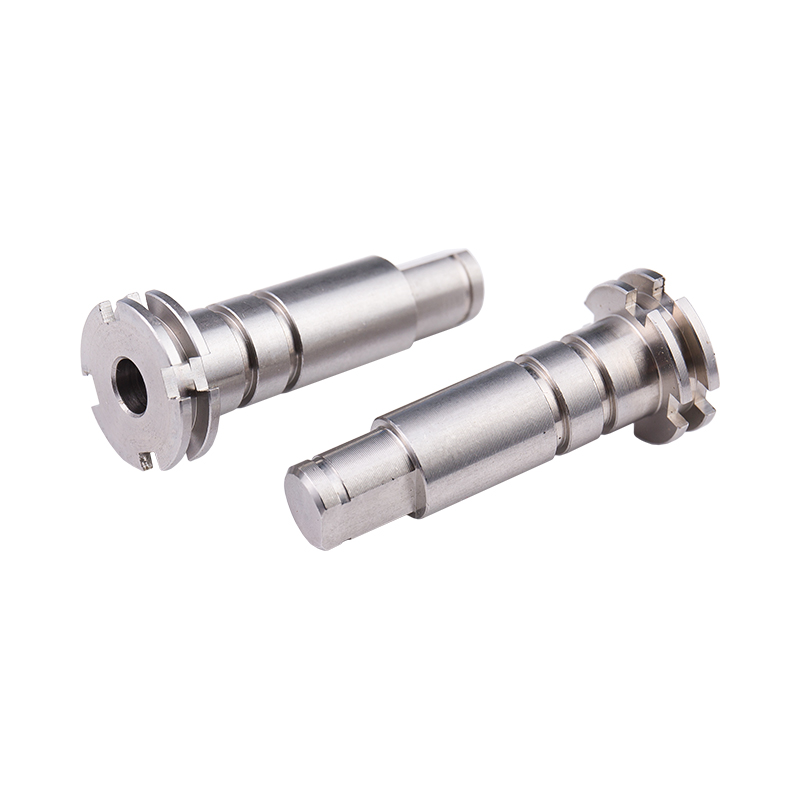 Изготовленный на заказ ступенчатый вал привода из нержавеющей стали Вал из нержавеющей стали, изготовленный по индивидуальному заказу, для соединений двигателя и подшипников, характеристики и обработка поверхности которого соответствуют условиям применения; Облицовка плечами обеспечивает точность сборки. Посмотреть продукт →
 Бронзовые втулки на заказ для производства B2B Изготовленные на заказ бронзовые втулки от производителя, предлагающего токарную обработку на станках с ЧПУ и высокую производительность; торцевые концы помогают установить установленную длину и посадку в корпусах. Посмотреть продукт →
 Изготовленная на заказ латунная цилиндрическая шестерня для передачи мощности Цилиндрическая шестерня, выточенная из латуни, для передачи мощности с приводом от двигателя, обработанная в соответствии с требуемыми спецификациями и обработкой поверхности, с наплавкой, критической по толщине и параллельности. Посмотреть продукт →
По этой причине мы рассматриваем торцевую обработку как этап метрологии, а не черновую обработку. Части, покидающие наши вращающиеся клетки, из работа ступенчатого вала Для небольших крепежных деталей проверяются прямоугольность и длина, а не просто измеряется диаметр. Наша команда описала более широкий подход в как поддерживается точность размеров на протяжении всего производственного цикла , а облицовочная операция — это первое, с чего начинается дисциплина.
Привычки, которые делают лицо плоским
Срок службы инструмента и терпение имеют большее значение, чем любая отдельная настройка. Держите запасную пластину или свежезаточенный инструмент под рукой, чтобы тупая кромка никогда не стала причиной плохой обработки торцевой поверхности. Сделайте дополнительный проход на меньшей глубине вместо того, чтобы выполнять сильный рез, который отклоняет заготовку. Никогда не оставляйте ключ патрона в патроне, держите рукоятку напильника в руке, подальше от вращающегося патрона, и очищайте длинную волокнистую стружку с помощью крючка или щетки, а не пальцами в перчатках. Такие небольшие привычки делают торговый зал спокойным, а спокойные операторы делают лица лучше.
Торцевая обработка на токарном станке — это простая идея, реализуемая с помощью множества мелких решений: сколько свисает с губок, где инструмент находится относительно центра, в каком направлении он движется и сколько припуска вы оставляете на последний проход. Сделайте это правильно, и операция займет несколько минут и обеспечит толерантность без суеты. Если вы сделаете это неправильно, ошибка будет следовать за деталью до сборки. Если грань одного из ваших компонентов продолжает выходить за пределы спецификации, отправьте нам чертеж и фотографию отделки поверхности, и мы сообщим вам, что бы мы изменили в настройке.


 English
 Español
 中文简体