Торцовка обычно является первой операцией, которую изучает новый станочник, и часто именно она незаметно решает, годна ли деталь или нет. Если вы наблюдали, как инструмент движется прямо по концу вращающейся заготовки и оставляет за собой плоскую, ровную поверхность, вы уже видели торцовку на токарном станке в действии. То, что выглядит просто, требует больше внимания, чем ожидает большинство людей: высота инструмента, направление подачи, скорость резания и фиксация заготовки — все это отображается на готовой поверхности.
В этом руководстве рассматривается практическая сторона торцовки на ручных токарных станках и токарных станках с ЧПУ, от настройки работы до устранения неполадок, и заканчивается деталями, которые имеют значение, когда плоская поверхность должна выдерживать допуск в производстве.
Что на самом деле делает торцовка на токарном станке
Торцовка уменьшает длину заготовки и создает плоскую поверхность, перпендикулярную оси вращения. Заготовка вращается, когда одноточечный инструмент подает по торцевой поверхности, обычно от наружного диаметра к центру или наоборот. Эта перпендикулярная подача является ключевым отличием от токарной обработки, при которой инструмент движется параллельно оси и вместо этого уменьшает диаметр.
В работающем цехе облицовка выполняет сразу несколько работ:
- Создает чистую квадратную базовую грань, по которой можно будет производить измерения в последующих операциях.
- Выравнивает распиленный или необработанный конец прутка, чтобы деталь имела известную длину.
- Удаляет неровный край, оставленный ленточной пилой или отрезным инструментом.
- Подготавливает конец к центральному сверлению, снятию фаски или нарезанию резьбы.
Поскольку от этого зависит очень многое, неквадратное, сужающееся или вогнутое лицо порождает ошибку на каждом последующем шаге.
Настройка для чистого торцевого реза
Большинство проблем, с которыми приходится сталкиваться, — это замаскированные проблемы с настройкой. Прежде чем прикасаться к рычагу подачи, обратите внимание на несколько основных моментов.
Крепление и вылет
Захватывайте заготовку как можно ближе к кулачкам патрона, насколько это позволяет операция, и сохраняйте короткую длину без опоры. На тонких дисках или кольцах легкий проход с осторожной подачей превосходит тяжелый рез, который отрывает деталь от инструмента. Если обрабатывается только торец, мягкая губка или простое приспособление часто будут способствовать повышению точности больше, чем любое изменение параметров резания.
Высота инструмента по центру
Установите кончик инструмента точно на осевую линию шпинделя. Инструмент, установленный выше центра, оставляет небольшой выступ в середине лица; установленный ниже центра, он трет, толкает заготовку и создает шероховатую, упрочненную поверхность. Центральный калибр, стальная линейка, зажатая между инструментом и заготовкой, или циферблатный индикатор на поперечной направляющей помогут вам приблизиться, и легкий пробный рез подтвердит это.
Выбор инструмента и геометрия
Правые и левые инструменты подают в противоположных направлениях, поэтому подбирайте инструмент в направлении, в котором вы собираетесь двигаться, и убедитесь, что в работе участвует режущая кромка, а не боковая поверхность. Следите за тем, чтобы вылет инструмента был минимальным, чтобы облегчить работу. Положительная передняя геометрия подходит для более легких станков, небольшой радиус вершины обеспечивает более точную обработку, но более слабую вершину, а больший радиус увеличивает силы резания, достаточные для того, чтобы дребезжать на тонких деталях.
Лицом внутрь или лицом наружу
Направление кормления – это решение, которое стоит принимать сознательно, а не по привычке.
- Лицом наружу (от центра к внешнему диаметру): рез начинается около середины и движется наружу. Инструмент аккуратно выходит из обработки по внешней кромке, что часто улучшает качество обработки закрывающей части поверхности и выталкивает заусенец на наружный диаметр, где его легко удаляют напильником или фаской.
- Лицом к (внешний диаметр к центру): инструмент входит по внешнему краю и заканчивается в центре. Это часто предпочтительнее, когда легче справиться с заусенцами возле отверстия или когда последующая операция центрового сверления все равно удалит этот материал.
Многие машинисты грубо приближаются к центру, а завершающий проход выполняют наружу. Какое бы направление вы ни выбрали, сохраняйте его единообразным для всей партии, чтобы грани оставались взаимозаменяемыми.
Скорости, подачи и глубина резания
Одна из особенностей торцевания заключается в том, что скорость поверхности меняется по мере движения инструмента. На внешнем диаметре работа продвигается быстрее всего; вблизи центра он вообще почти не движется. На ручном токарном станке, работающем на фиксированной частоте вращения, это означает, что обод часто режется слишком быстро, а середина — слишком медленно. Небольшое снижение скорости шпинделя и уменьшение подачи на чистовом проходе обычно дает более равномерную поверхность.
Примерные отправные точки для торцовки проходов по мягкой стали твердосплавными инструментами; отрегулируйте жесткость станка, сплав пластины и материал заготовки. | Пройти | Глубина резания | Кормить | Скорость поверхности | Цель |
| Черновая обработка | от 1,0 до 2,5 мм | от 0,15 до 0,30 мм/об | от 120 до 180 м/мин | Удалите припуск и отпиленный конец |
| Полуфабрикат | от 0,3 до 0,8 мм | от 0,10 до 0,20 мм/об | от 150 до 200 м/мин | Правильная плоскостность и длина |
| Отделка | от 0,05 до 0,20 мм | от 0,05 до 0,12 мм/об | от 180 до 250 м/мин | Окончательная отделка и базовая грань |
Распространенные проблемы и способы их решения
- Шишка или точка в центре. Почти всегда высота инструмента. Сбросьте наконечник в центр и сделайте новый проход.
- Коническое или вогнутое лицо. Проверьте выравнивание задней бабки при работе с валом, износ поперечных салазок и соединения, а также отклонение инструмента при большом вылете.
- Висячая или узорчатая отделка. Уменьшите вылет инструмента, лучше поддерживайте заготовку, немного снизьте скорость или измените радиус вершины.
- Грубая, рваная отделка. Обычно тупая кромка, слишком тяжелая подача или скорость, которая не подходит ни для материала, ни для пластины.
- Заусенцы по краю. Добавьте небольшую фаску или легкий проход для удаления заусенцев как часть операции, а не как второстепенную мысль.
Торцовка на токарном станке с ЧПУ
На токарном станке с ЧПУ геометрия реза такая же; меняется только контроль над ним. Стоит запомнить несколько моментов.
- Проходы торцовки программируются как прямолинейное перемещение вдоль оси X при фиксированной оси Z или как стандартный цикл торцовки, такой как G72, во многих элементах управления в стиле Fanuc.
- Постоянная скорость резания (G96) обеспечивает постоянную скорость резания по мере приближения инструмента к центру. Соедините его с фиксатором максимальной скорости шпинделя, иначе шпиндель будет двигаться по мере уменьшения диаметра.
- Подача на оборот обеспечивает постоянную нагрузку на стружку независимо от диаметра.
- Отдельный легкий чистовой проход, часто от 0,1 до 0,2 мм, обеспечивает предсказуемую отделку и ровность поверхности.
Повторяемость является реальным преимуществом, и она по-прежнему зависит от правильных корректировок инструмента и проверенной первой детали. Работа ступенчатых валов является хорошим примером того, где это окупается.
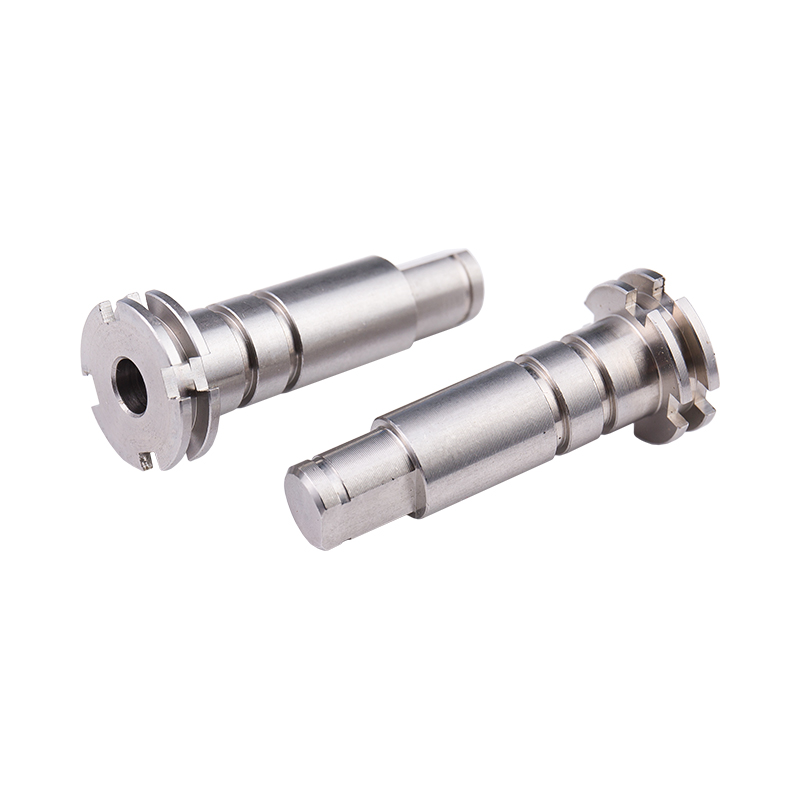 Изготовленный на заказ ступенчатый вал привода из нержавеющей стали Ступенчатый вал из нержавеющей стали, изготовленный по индивидуальному заказу, для подключения двигателя, подшипника или аксессуаров, который стоит рассмотреть для обеспечения повторяемости изготовления ступенчатого вала и точности приводных компонентов. Посмотреть продукт →
Почему лицо часто имеет большее значение, чем диаметр
В деталях, которые складываются, фиксируются или вращаются, торцевая поверхность является эталоном, от которого измеряется все остальное. Оптические валы являются хорошей иллюстрацией: лицевая сторона должна быть плоской и квадратной, чтобы сборка сидела правильно, без биения в заплечике. Та же логика применима к корпусам клапанов, заглушкам шестерен и компонентам привода, где погрешность в несколько микрометров приводит к шуму, вибрации или преждевременному износу на выходе. Это большая часть как контролируется точность размеров в массовом производстве.
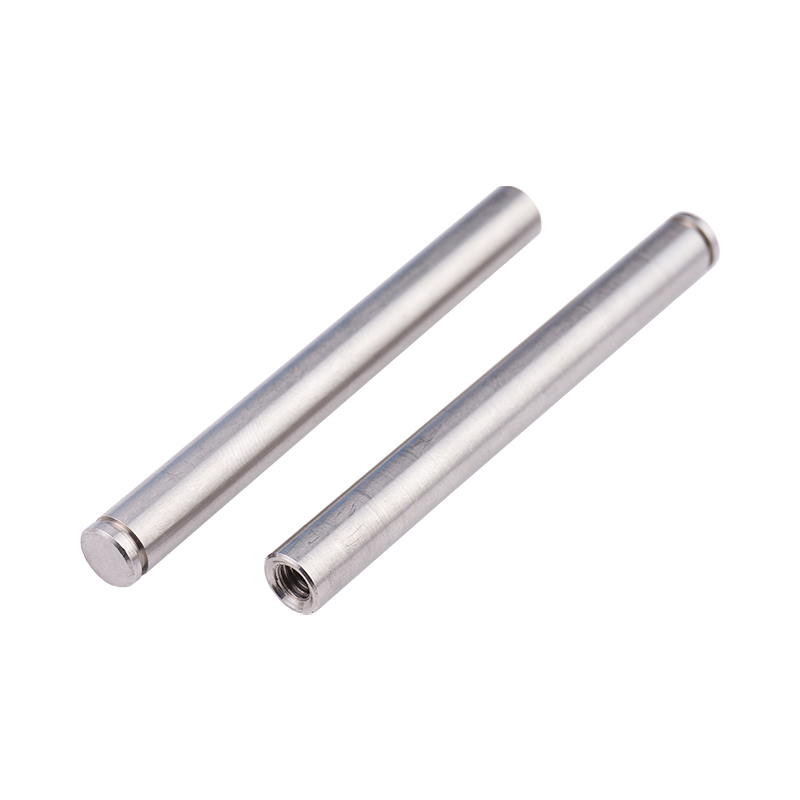 Изготовленный на заказ оптический вал из нержавеющей стали с прорезью Оптический вал из точёной нержавеющей стали с пазами для подвижных шарнирных компонентов, изготовленный по индивидуальному заказу; стоит проверить, где значение имеют квадратные торцы. Посмотреть продукт →
Сопрягаемые поверхности втулок и корпусов
Втулки показывают обратную сторону медали. Бронзовая втулка с фланцем или простая бронзовая втулка запрессовывается в корпус и несет на себе вращающийся вал, поэтому обе торцевые поверхности должны быть перпендикулярны отверстию и не иметь выступающих заусенцев. Заусенец, оставленный на торцевом конце, может помешать полной посадке втулки, что приведет к нарушению зазора и позже проявится в виде нагрева и износа. Чистый проход торцовки с последующей легкой фаской почти ничего не стоит и полностью предотвращает это.
 Бронзовые втулки на заказ для производства B2B Вариант бронзовой втулки, адаптированный для нужд бизнеса; Стоит обратить внимание, когда точность посадки, отсутствие заусенцев и чистота торцов важны для корпусов и узлов вала. Посмотреть продукт →
Контрольный список перед следующей облицовкой
- Убедитесь, что заготовка надежно закреплена с минимальным вылетом.
- Установите кончик инструмента точно по центру и проверьте его с помощью пробного разреза.
- Сохраняйте вылет инструмента на минимальной длине, чтобы облегчить работу.
- Прежде чем приступить к работе, определите направление подачи и сохраняйте его на протяжении всей партии.
- Черновая обработка, затем сделайте легкий чистовой проход для придания ровности и окончательной отделки.
- Проверяйте лицо с помощью линейки или индикатора, а не только на глаз.
- Прежде чем деталь покинет станок, сломайте кромку с помощью небольшой фаски или прохода для удаления заусенцев.
Столкновение вознаграждает терпение больше, чем силу. Установите инструмент по центру, сохраняйте жесткость настройки и позвольте легкой чистовой обработке выполнить всю работу, и поверхность будет плоской, повторяемой и готовой к любой следующей операции.
Прецизионное оборудование Kunshan Hong Yong Sheng обрабатывает и отливает детали именно такого типа: от сердечников валов и втулок до крепежных деталей и компонентов, отлитых под давлением. Если у вас есть чертеж, на котором торцевой конец должен иметь допуск, наши инженеры будут рады обсудить, как он будет работать в производстве.


 English
 Español
 中文简体